
 ENG
Eksosmanifold-tetningen sitter i ytterkant av hva romtemperatur vulkaniserende silikon kan håndtere. En støpt manifoldflens på en fullastet motor kjører et sted mellom 500 C og 650 C, og turbininnløpet til en turboladet motor kan passere 800 C. Det kontinuerlige servicetaket til en typisk høytemp RTV-silikon er 260 C til 315 C. Avstanden mellom disse tallene forklarer hvorfor det samme røret i en uke kan svikte i et annet rør i flere år.
Brukt med disiplin er høytemp RTV silikon et praktisk verkstedmateriale for eksosarbeid. Den kler en ny pakning på en flens med lett overflategroping, tetter en glideskjøt eller kuleflens nedstrøms for manifolden, beskytter en varmeskjoldfeste og danner en filet rundt en kjøligere forbindelse. Brukt som erstatning for en manifoldpakning, eller som reparasjon for en sprekk eller en rustperforering, svikter den raskt og kan ta med seg en oksygensensor.
- 260 C til 315 C - kontinuerlig vurdering av de fleste høytemperatur RTV silikoner
- 500 C til 650 C - manifoldflenstemperatur under vedvarende belastning
- 24 timer - minimum full herding før første varmesyklus
Avsnittene nedenfor dekker hva materialet er, hva dets karakterer betyr i praksis, hvor det hører hjemme på et eksosanlegg, hvordan det påføres slik at skjøten overlever termisk sykling, og hvilke feilmoduser som peker mot skjøten i stedet for til tetningsmassen.
Hvorfor eksosmanifolder straffe tetningsmidler
Tre fysiske forhold virker mot enhver myk fugemasse på en manifoldskjøt, og alle tre virker samtidig.
Ekstreme, gjentatte temperatursvingninger
En manifoldflens lever gjennom det bredeste temperaturområdet for alle boltede ledd på et kjøretøy bortsett fra selve eksosventilene. Fra en kaldstart ved omgivelsestemperatur til et hardt trekk i en lang stigning, kan overflaten bevege seg gjennom flere hundre grader på noen få minutter og deretter kjøle seg ned igjen når sjåføren løfter seg. Herdet silikongummi kan følge den bevegelsen, men hver ekskursjon forbi dens kontinuerlige vurdering koster litt elastisk restitusjon, og tapet akkumuleres over tusenvis av sykluser.
Differensiell ekspansjon mellom forskjellige metaller
Et sylinderhode i aluminium ekspanderer omtrent dobbelt så mye som en støpejernsmanifold over den samme temperaturendringen. Ved flensflaten glir de to delene mot hverandre, og det som sitter mellom dem belastes i skjærkraft. En myk film av tetningsmiddel tåler denne bevegelsen. En tykk, tungt fylt perle gjør det ikke, og den rives bort fra det ene ansiktet i stedet for å strekke seg.
Vibrasjon, boltavspenning og overflateskala
Manifoldfester er korte, varme og tungt belastet, og de mister forspenning når skjøten sykluser. Løse bolter lar flensen puste, som pumper varm gass inn i tetningsledningen. På eldre motorer reduserer belegg og groper på flensflaten kontaktområdet til pakningen alene ikke lenger kan bygge bro over gapet. Ingen fugemasse kompenserer for en fuge som har sluttet å oppføre seg som en fuge.
| Driftstilstand | Typisk overflatetemperatur | Hva det betyr for RTV silikon |
|---|---|---|
| Tomgang, helt varm | 200 C til 300 C | Innenfor utvalget av høytemperaturkvaliteter, over generell silikon |
| Jevn cruise, lett last | 350 C til 450 C | Over den kontinuerlige vurderingen av hver enkelt del RTV silikon |
| Vedvarende last eller tauing | 550 C til 650 C | Bare en metallpakning og riktig boltforspenning overlever her |
| Turbolader turbininntak | 750 C til 900 C | RTV silikon spiller ingen rolle på dette stedet |
Hva High Temp RTV Silikon er og hva dens vurderinger egentlig betyr
Materialet i klare ordelag
En endels RTV silikon er en pasta bygget på en silikonpolymer, fortykket med fyllstoffer og herdet av fuktighet fra luften. Høytemperaturkvaliteter bruker varmestabile fyllstoffer som jernoksid, aluminiumoksid eller kobberpulver, sammen med et herdesystem valgt for å passe sammenføyningen. Acetoksysystemer frigjør eddiksyre og lukt av eddik, mens oksim- og alkoksysystemer er nøytrale og produserer langt mindre etsende damp rundt metall og elektriske komponenter.
Herdingen fortsetter fra overflaten og innover med omtrent 1 mm per 12 til 24 timer ved 20 C. En tykk perle forblir myk i midten mye lenger enn overflaten tilsier, noe som betyr noe fordi en manifoldflens ikke kan åpnes igjen for å kontrollere fremdriften.
Kontinuerlige, intermitterende og toppvurderinger
Kontinuerlig vurdering beskriver temperaturen den herdede gummien kan holde i hundrevis av timer uten målbart tap av elastisitet. Intermitterende eller peak rating dekker korte ekskursjoner målt i minutter, hvoretter materialet forventes å komme seg når leddet avkjøles. Et produkt vurdert til 315 C topp og 260 C kontinuerlig er en 260 C tetningsmasse i praktisk forstand, og manifoldflenser under belastning sitter godt forbi topptallet.
Hva skjer over grensen
Over den kontinuerlige grensen begynner polymerryggraden å bryte ned. Forseglingsmassen mister først elastisitet, stivner deretter og kritter, deretter sprekker den ved bindingslinjen. Prosessen er sakte snarere enn plutselig, så lekkasjen vises vanligvis på en kald morgen måneder etter at reparasjonen så vellykket ut.
| Silikon type | Kontinuerlig grense | Kort toppgrense | Fornuftige eksosapplikasjoner |
|---|---|---|---|
| Generelt silikon | 200 C | 230 C | Kjølevæskehus, deksler, lavtemperatur-tilbehørskjøter |
| Høytemperatur RTV, ikke kobber | 260 C | 300 C | Pakningsforbinding på kjøligere flenser, brakett og skjoldfester |
| Kobberfylt høytemp RTV | 315 C | 370 C | Manifoldpakningsforbinding, glideskjøter, sensorsikker flenstetning |
| Todelt tilleggskuring industriell | 250 C til 300 C | 350 C | Formet på plass pakninger i produksjon, ikke feltreparasjon |
Hvor høytemperatur RTV-silikon hører hjemme på et eksosanlegg
Skjøter der det passer godt
- Kle en ny metall- eller kompositteksospakning på en flens med lette groper eller mindre skala, påført som en film som ikke er tykkere enn 1 mm på begge sider
- Forsegling av glideskjøter, kule- og muffeflenser og klemforbindelser nedstrøms for manifolden der gasstemperaturen har sunket under ca. 300 C
- Forsegling av gjengene til eksostemperatursonder og trykkfittings montert på den kjøligere siden av systemet
- Låse og forsegle varmeskjoldfester som ser strålevarme i stedet for direkte gassstrøm
- Tetting av turbooljedreneringsflenser, laderørskjøter og andre koblinger som holder seg under 200 C
- Bygge en midlertidig filet over en lapp på et lavtrykks nedstrømsrør, med den forståelse at dette er et kortsiktig tiltak snarere enn en reparasjon
Skjøter der det ikke vil fungere
- Som eneste tetning mellom sylinderhodet og manifoldflensen. Ingen tykkelse på RTV-silikon kan erstatte en stål- eller flerlagspakning ved 600 C
- Hvor som helst oppstrøms for turboladeren, inkludert turbininnløpet og manifolden til turboflensen
- Sprekker i en støpejernsmanifold eller en sprukket sveis. Støpejernssprekker forplanter seg under termisk sykling og krever sveising eller utskifting
- Rustperforeringer i en rørvegg. Silikon kan ikke bygge bro over et hull som bærer varm, pulserende gass
- Skjøter der flensflatheten ikke er spesifisert. En brukbar feltgrense er ca. 0,1 mm avvik over tetningsflaten og ingen synlig spalte under en 0,05 mm følermåler
Den praktiske regelen er enkel: tetningsmasse støtter en pakning, den erstatter ikke en. Hvis en pakning mangler eller flensen har deformert seg, må du først bytte ut maskinvaren og bruke tetningsmasse kun som monteringshjelp.
Hvordan påføre High Temp RTV Silikon på en eksosfuge
- Sjekk at leddet kvalifiserer. Mål flensflaten og gapet med en følemåler før du kjøper tetningsmasse. Hvis en pakning mangler eller en flens er skjev, stopp og skift ut maskinvare.
- Demonter og rengjør. Skrap gammelt pakningsmateriale med en plast- eller messingskrape. En stålbørste er akseptabel på støpejern, men unngå sliping av tetningsflaten.
- Avfett begge ansiktene. Tørk av med et løsemiddel som ikke etterlater rester og la det blinke av i 5 til 10 minutter. Silikon vil ikke binde seg til en oljefilm, og eksosflenser er nesten alltid oljete.
- Tørr passform og kontroller gjengene. Bekreft at boltene spinner fritt, følg gjengene om nødvendig, og kontroller at skjøten lukkes uten kraft.
- Påfør tetningsmassen. For en pakningsforbinding, spre en 0,5 mm til 1 mm film på begge sider av pakningen og hold filmen unna portåpningen. For en formet på plass vulst, kjør en kontinuerlig 3 mm til 5 mm vulst rundt boltehullene og langs flensen uten brudd.
- Monter innenfor arbeidstiden. De fleste høytempererte RTV-silikoner tillater 10 til 20 minutters åpen tid. Når ansiktene berører hverandre, begynner materialet å stivne.
- Moment i trinn. Fest festene for hånd, og trekk deretter til i et kryssmønster fra midten og utover i to eller tre trinn i henhold til spesifikasjonen.
- Herd før varme. La skjøten stå i minst 24 timer ved 20 C eller over før du starter motoren. Varme som påføres uherdet fugemasse skinner overflaten og fanger fuktighet inne.
- Kjør en varmesyklus og trekk til på nytt. Få motoren til driftstemperatur, la den avkjøles helt, og trekk deretter til igjen til spesifikasjonen. Noe tap av forhåndsbelastning på den første syklusen er normalt.
| Tykkelse av tetningsmasse | Minimum kur ved 20 C | Notater |
|---|---|---|
| 0,5 mm til 1 mm film | 12 til 24 timer | Pakningsforbinding på en flensflate |
| 3 mm perle | 24 timer | Flensvulst brukes sammen med en pakning |
| 5 mm perle | 36 til 48 timer | Dype fileter, myk kjerne hvis de forstyrres tidlig |
| Enhver tykkelse, oppvarmet innen 1 time | Ikke anbefalt | Overflaten skinner over, kjernen forblir uherdet |
Hvordan velge riktig høytemperatur RTV-silikon
Utvalget kommer ned til en kort liste med spesifikasjoner som kan kontrolleres mot et teknisk datablad før kjøp.
- En kontinuerlig vurdering på 260 C eller mer, med en intermitterende vurdering på minst 315 C
- Et nøytralt herdesystem, beskrevet som sensorsikkert eller lav flyktighet, for å begrense korrosiv damp- og silikonmigrering
- Motstand mot motorolje, kjølevæske og drivstoff, siden flensflatene sjelden er rene
- En pastafri konsistens som forblir der den er plassert på en vertikal eller overliggende overflate
- Vedheft til lett oljeaktig metall uten primer, noe som forkorter feltforberedelsestiden
- En arbeidstid på 10 til 20 minutter og full herding innen 24 timer ved romtemperatur
- En farge som står i kontrast til metallet, så klem ut og senere lekkasje er lett å oppdage
For eksosarbeid spesifikt er en kobberfylt kvalitet det vanlige førstevalget fordi fyllstoffet forbedrer varmeoverføringen gjennom tetningen og hever det korte topptaket. Der flere karakterer ser likeverdige ut på papiret, en strukturert industriell RTV silikonforseglingsveiledning er en raskere vei til en shortlist enn å lese datablad alene.
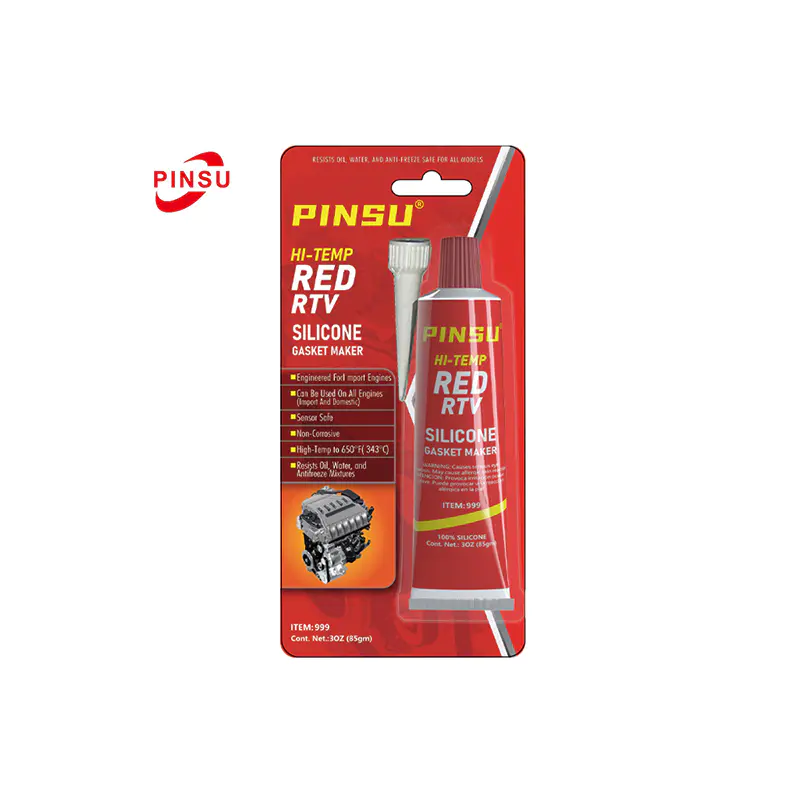
 PINSU - rød/svart/grå RTV høytemperaturbestandig silikonpakningsforsegling - bil/inn PINSU-RTV Silikonpakning er en høyytelses, en-komponent, romtemperatur vulkanisert silikongummiforsegling. Det gir pålitelig tetningsytelse i mekanisk... Se produkt →
Uansett hvilken karakter du velger, kjøp nok for én komplett applikasjon pluss et ekstra rør. Å åpne en skjøt igjen for å legge til mer tetningsmasse etter montering er en garantert måte å introdusere en lekkasjebane.
Vanlige feilmoduser og hva de forteller deg
Når en reparasjon mislykkes, identifiserer utseendet til tetningsmassen vanligvis årsaken før noen trykktest kjøres.
| Symptom | Sannsynlig årsak | Korrigerende handling |
|---|---|---|
| Tetningsmassen er fortsatt klebrig etter 24 timer | Lav luftfuktighet, tykk perle, fet overflate | Rengjør igjen, bruk en tynnere film, forleng herdeperioden |
| Bobler eller blemmer i perlen | Motoren startet før full herding | Fjern, rengjør og herd helt før første start |
| Hard, sprø, sprukket gummi | Kontinuerlig temperaturgrense overskredet | Stol på en pakning på det stedet, eller godta en kjøligere skjøt |
| Lekkasjen kommer tilbake i løpet av uker | Flensvarp, tapt boltforspenning, pakningskompresjonssett | Sjekk flathet og dreiemoment, skift pakningen |
| Sotstriper ved siden av forseglingen | Overflater ikke parallelle, skadet pakning | Plasser eller bytt ut flensen |
| Sensorfeil etter reparasjon | Ikke sensorsikker formel, overflødig klem ut | Bruk et nøytralt herdeprodukt og hold klem ut av gassbanen |
Sensor-, utslipps- og brannsikkerhetshensyn
Herdet silikongummi er kjemisk stabilt, men uherdet materiale frigjør flyktige forbindelser mens det stivner. Noen av disse forbindelsene kan avsettes på et oppvarmet oksygensensorelement eller på katalysatoroverflater, og effekten er kumulativ snarere enn umiddelbar. En reparasjon som skyver en stor mengde uherdet tetningsmasse inn i eksosstrømmen kan forkorte sensorens levetid uten noen åpenbar forbindelse på det tidspunktet.
Tre vaner reduserer risikoen. Hold tetningsfilmen tynn og innenfor fugelinjen. Velg et nøytralherdende, sensorsikkert produkt når leddet sitter nedstrøms for en oksygensensor. Tørk bort klemme ut før første start i stedet for å la det brenne av på røret.
Brannsikkerhet er også viktig. Uherdet fugemasse på en ekstern varm overflate vil ryke kraftig og kan antenne rester på en skitten manifold. Arbeid på en kald motor, fjern overflødig materiale og ventiler arbeidsområdet mens tetningsmassen stivner.
Inspeksjon og re-moment etter reparasjonen
- Første sjekk etter den første varmesyklusen: Trekk til alle festene kaldt og se etter ferske sotspor ved flenskanten
- Andre sjekk etter omtrent 500 km eller to ukers bruk: bekreft at forseglingen er intakt og at ingen feste har trukket seg tilbake
- Inspiser deretter ved hvert serviceintervall, med fokus på flenskanten i stedet for røroverflaten
- Registrer eventuelle eksostemperaturavlesninger hvis kjøretøyet er utstyrt med en sonde, siden en langsom stigning ved en fast belastning ofte går foran en liten lekkasje
- Forvent at en riktig kledd flenspakning nedstrøms for manifolden skal vare i flere år, mens en kledd manifoldflens med en pakning vanligvis holder i flere måneder før selve pakningen må skiftes ut
Ofte stilte spørsmål
Q1: Kan høytemp RTV-silikon erstatte en eksosmanifoldpakning?
Nei. Selv den høyest rangerte endelssilikonen er begrenset til omtrent 315 C kontinuerlig, mens en belastet manifoldflens går mellom 500 C og 650 C. Tetningsmasse kan kle en pakning, men den kan ikke tjene som det eneste tetningssjiktet på en manifold til hodeskjøt.
Q2: Hvilken temperatur tåler høytemperatur RTV-silikon faktisk?
Typiske høytemperaturgrader holder 260 C kontinuerlig med korte topper nær 300 C, og kobberfylte versjoner når omtrent 315 C kontinuerlig med topper rundt 370 C. Disse tallene gjelder for tynne filmer; tykke perler eldes raskere fordi varme bygges opp inne i dem.
Q3: Hvor lenge skal motoren være av etter påføring av tetningsmasse?
Tillat minst 24 timer ved 20 C eller høyere før første start. En tynn film kan nå full herding på 12 timer under varme, fuktige forhold, men tidlig start av motoren skinner overflaten og fanger fuktighet inne i kulen.
Q4: Er høytemperatur RTV-silikon trygt for oksygensensorer?
Kun nøytrale herdeprodukter merket som sensorsikre bør brukes i nærheten av en sensor. Acetoksy-tetningsmidler frigjør eddiksyredamp, og eventuell uherdet silikon som kommer inn i eksosstrømmen kan avsettes på sensorelementet eller katalysatoren. Å holde filmen tynn og inne i skjøten reduserer risikoen ytterligere.
Q5: Hvor tykk skal tetningsvulsten være på en eksosflens?
For en pakningsforbinding er en film på 0,5 mm til 1 mm på hver side nok. For en formet på plass vulst ved siden av en pakning, er en kontinuerlig 3 mm til 5 mm vulst det vanlige området. Tykkere perler herder sakte og er mer sannsynlig å danne blemmer.
Q6: Hvorfor ble høytemperaturforseglingen hard og sprø?
Skjøten overskred nesten helt sikkert produktets kontinuerlige temperaturklassifisering. Gjentatte ekskursjoner forbi grensen bryter ned polymeren, fjerner elastisitet og sprekker til slutt bindingslinjen. Å flytte til et kjøligere sted eller gjenopprette den originale pakningen er det eneste holdbare svaret.
Q7: Kan RTV silikon reparere en sprukket eksosmanifold?
Nei. Sprekker i støpejern forplanter seg under termisk sykling og må sveises eller manifolden skiftes. Tetningsmasse plassert over en sprekk kan holde i noen varmesykluser, deretter svikte og kan maskere en forverret lekkasje.
Høytemperatur RTV-silikon for eksosmanifoldarbeid er et støttemateriale, ikke et strukturelt. Den fungerer godt som en pakningsforbinding, som tetning på kjøligere nedstrøms skjøter, og som en beskyttende filet rundt beslag som aldri ser full manifoldtemperatur. Den yter dårlig når den blir bedt om å bygge bro over en manglende pakning, en skjev flens eller en sprekk.
Arbeidsmetoden som gir pålitelige resultater er kort og repeterbar: bekreft at skjøten er forsvarlig, rengjør og avfett begge flatene, påfør en tynn film eller en 3 mm til 5 mm perle, moment i trinn, herd i 24 timer før oppvarming, og trekk deretter til kaldt etter den første syklusen. Match disse trinnene med et produkt vurdert til 260 C kontinuerlig eller bedre, og reparasjonen vil oppføre seg forutsigbart i stedet for å bli et gjentatt besøk.

 TOP