
 ENG
Å velge riktig sammenføyningsteknologi for industrielle sammenstillinger er en kritisk beslutning som påvirker pålitelighet, vedlikeholdskostnader og produktets levetid. Blant de forskjellige familiene av industrielle lim, Anaerobt lim inntar en unik og uunnværlig nisje. I motsetning til vanlige lim som herder ved fordampning eller eksponering for luft, forblir disse enkomponentmaterialene flytende i nærvær av oksygen, men polymeriserer raskt til en tøff strukturell plast når de er innesperret mellom tettsittende metalloverflater. Denne særegne kjemien gjør dem til den foretrukne løsningen for å låse gjengede festemidler, tette væskeførende skjøter og holde sylindriske komponenter. I over to tiår har produsenter som Hangzhou Jialibang New Materials Co., Ltd. foredlet disse formuleringene for å møte de strenge kravene fra globale industrier, inkludert bilindustri, konstruksjon og tungt utstyr. Denne omfattende veiledningen utforsker fem spesifikke applikasjoner hvor Anaerobt lim teknologi gir konstruerte løsninger, og gir innsikt i utvalgskriterier, ytelsesparametere og beste praksis for å sikre optimale resultater i krevende miljøer.
1. Sikring av presisjonsenheter: rollen til anaerobt lim for lagerholding
Lagre, foringer og hylser er livsnerven i roterende maskineri, fra elektriske motorer til transportsystemer. En vanlig modus for svikt er ikke selve lageret, men tilpasningen mellom lagerets ytre løp og huset, eller den indre ringen og akselen. Mikrobevegelser forårsaket av vibrasjon og overføring av dreiemoment fører til slitasjekorrosjon, polering og eventuell løsning, en tilstand kjent som "lagerspinn". Dette ødelegger presisjonspassformen og nødvendiggjør kostbar komponentutskifting eller maskinering. An Anaerobt lim for bearing retaining tilbyr en overlegen ingeniørløsning. Påført som en væske, fyller den alle mikroskopiske tomrom mellom de parrende sylindriske delene. Ved herding i fravær av luft, blir det et 100 % fast stoff med høy styrke som effektivt låser komponentene sammen. Dette forhindrer ikke bare relativ bevegelse og gnaging, men fordeler også belastninger jevnt over hele den limte overflaten, noe som øker utmattelseslevetiden til enheten betydelig. Denne teknologien kan også gjenopprette passformen til slitte eller overdimensjonerte hus, og unngå kostbar ombearbeiding.
Nøkkelvalgparametere for oppbevaring av forbindelser
- Radial Gap Fill: Den maksimale diametralklaringen limet kan bygge bro over. Standardkvaliteter fyller opptil 0,15 mm, mens spesialkvaliteter håndterer opptil 0,5 mm for slitte deler.
- Viskositet: Kvaliteter med lav viskositet (penetrerende) suges inn i forhåndsmonterte deler, mens høyviskøse (tiksotropiske) kvaliteter forblir på plass ved vertikale eller store applikasjoner.
- Skjærstyrke: Kraften som kreves for å skyve sammenstillingen fra hverandre, vanligvis fra 10 til 30 MPa for høystyrkeholdere.
- Servicetemperatur: Standardformuleringer fungerer fra -55 °C til 150 °C, med høytemperaturversjoner som strekker seg til 200 °C eller mer.
Ytelsessammenligning: Holdeforbindelse vs. mekanisk interferens passer
| Metode | Stressdistribusjon | Fretting Motstand | Krever tette toleranser | Monteringskompleksitet |
| Interference Fit (Press Fit) | Ujevne, høye stresspunkter | Lavt | Ja | Høy (hydraulisk presse) |
| Slip Fit-holdemasse | Ensartet, full overflatekontakt | Høy | Nei | Lavt (hand assembly) |
2. Når du ikke har råd til å løsne: Bruk anaerobt lim med høy styrke for permanent gjengelåsing
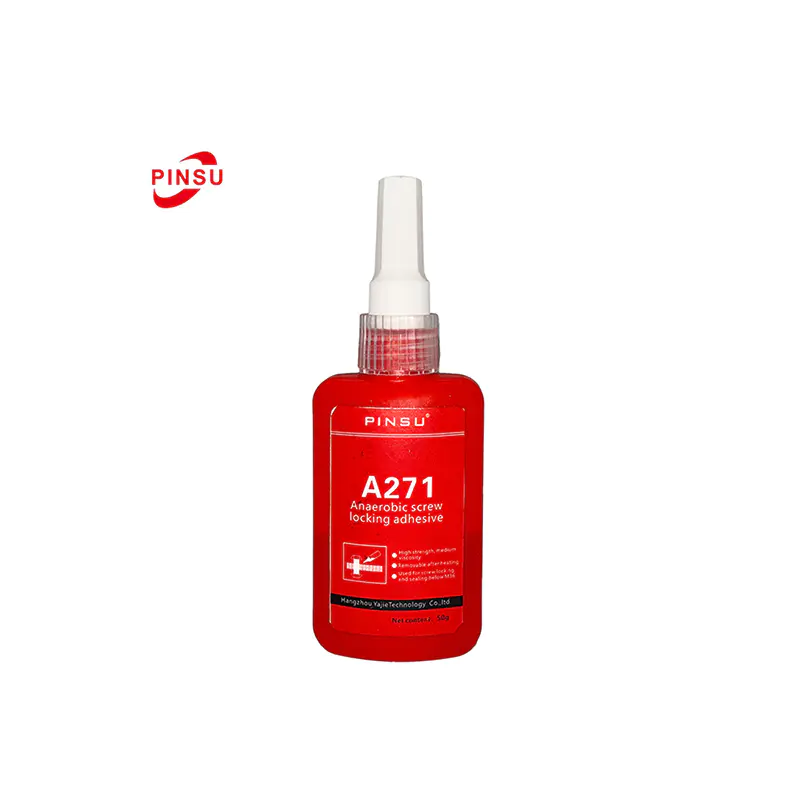
Vibrasjoner er fienden til enhver gjenget feste. Muttere og bolter, selv når de trekkes til spesifikasjonen, kan gi etter for dynamiske belastninger, noe som kan føre til selvløsing, tap av klembelastning og katastrofal mekanisk feil. Tradisjonelle mekaniske låseenheter som delte skiver, låsetråder eller nyloninnsatsmuttere gir kompleksitet, vekt og kostnad. A Høystyrke anaerobt lim for permanent gjengelåsing gir en enklere og mer pålitelig metode. Denne flytende gjengelåsen fyller de mikroskopiske hullene mellom hann- og hunngjengene. Når den stivner til en tøff herdeplast, knytter den gjengene sammen, og skaper effektivt en enkelt, vibrasjonssikker montering. Begrepet "permanent" betyr i denne sammenheng at festet ikke kan fjernes med vanlig håndverktøy; demontering krever vanligvis lokalisert varme til rundt 250°C, noe som myker det herdede limet. Denne styrkegraden er avgjørende for kritiske bruksområder der løsgjøring kan ha alvorlige sikkerhets- eller driftskonsekvenser, for eksempel i tungt maskineri, bilopphengskomponenter eller konstruksjonsstålforbindelser.
Utmerkende gjengesikringsstyrkekarakterer
- Lav styrke: Designet for små skruer og justeringsfester som krever hyppig demontering med standardverktøy.
- Middels styrke: Den vanligste karakteren, som tilbyr en balanse mellom holdekraft for maskiner, men likevel avtakbar med håndverktøy.
- Høy styrke: Som omtalt, for permanente installasjoner hvor demontering ikke er tiltenkt eller kun mulig med varme.
- Wicking karakter: En variant med lav viskositet som kapillærvirkning trekker inn i gjenger etter montering, ideell for forhåndslåste eller forseglede festemidler.
Typiske dreiemomentverdier for høystyrke gjengelåsere
| Festestørrelse | Breakaway dreiemoment (N·m) | Rådende dreiemoment (N·m) | Typisk applikasjon |
| M6 - M8 | 10 - 20 | 5 - 15 | Motorfester, girkassebolter |
| M10 - M12 | 20 - 35 | 15 - 25 | Fjæringskoblinger, tungt maskineri |
| M16 - M20 | 35 - 50 | 25 - 40 | Konstruksjonsstål, svinghjulsbolter |
3. Oppnå en lekkasjefri forsegling: Velge en anaerob selvklebende tetningsmasse for flensforsegling som forblir fjernbar
Forskårne pakninger laget av kork, gummi eller papir har vært den tradisjonelle metoden for å tette stive flenser, slik som de på girkasser, pumper og motordeksler. Imidlertid kan disse materialene krympe, slappe av og miste klembelastning over tid, noe som fører til lekkasjer. De krever også en betydelig beholdning av forskjellige former og størrelser. An Anaerobt lim Sealant for flange sealing that remains removable tilbyr et moderne, form-på-sted alternativ. Påført som en perle på en flensoverflate, sprer den seg ved montering for å fylle ut alle overflatefeil og maskinmerker. Den herder bare i fravær av luft mellom flensene, og danner en tøff, løsemiddelbestandig, men likevel litt fleksibel forsegling. Nøkkelsetningen er "flyttbar." Disse tetningsmidlene er spesielt formulert for å gi en pålitelig tetning under trykk, samtidig som de lar flensene separeres med håndverktøy for vedlikehold. De stivner ikke til et sprøtt, uknuselig fast stoff, men forblir tøffe nok til å flises bort eller skrelles av, noe som gjør dem ideelle for brukbare komponenter.
Kritiske ytelsesfaktorer for flenstetningsmidler
- Maksimal fylling av gap: Den største flensuregelmessigheten tetningsmassen kan bygge bro over, typisk 0,25 mm til 0,5 mm for standardkvaliteter.
- Væskemotstand: Må tåle kontinuerlig nedsenking i oljer, kjølevæsker, transmisjonsvæsker og hydraulikkvæsker uten å løse seg opp eller miste vedheft.
- Flensstivhet: Designet for stive, maskinerte flenser; overdreven flensbevegelse kan kompromittere tetningen.
- Demonteringsmoment: Kraften som kreves for å skille flenser etter service, indikerer at tetningen er effektiv, men ikke permanent.
Anaerob flensforsegling vs. tradisjonelle kuttepakninger
| Funksjon | Anaerob flensforsegling | Tradisjonell kuttet pakning |
| Inventarbehov | Ett produkt passer til alle flensstørrelser | Mange forskjellige former/størrelser kreves |
| Tetningsmekanisme | Fyller ufullkommenheter 100 %, ingen krymping | Stoler på kompresjon, kan slappe av over tid |
| Trykkmotstand | Utmerket, opp til flenstrykk | Begrenset av pakningsmaterialets styrke |
| Demontering | Rens av herdet film, enkelt | Skrap av gammel pakning, fare for skade |
4. Høytrykkspålitelighet: Påføring av industrielt anaerobt lim for hydrauliske beslag
Hydrauliske og pneumatiske systemer er avhengige av absolutt lekkasjefrie koblinger for å opprettholde trykket og forhindre væsketap. Gjengetetningsmidler som PTFE-tape eller pipedope er ofte brukt, men de har betydelige ulemper. Tape kan makulere, tette ventiler og filtre. Både tape og pipe-dope kan tillate å "rygge av" beslaget for å oppnå riktig orientering, noe som kan kompromittere tetningen. An Industrielt anaerobt lim for hydrauliske beslag er spesielt utviklet for å overvinne disse begrensningene. Den påføres monteringsgjengene før montering. Når beslaget strammes, fyller limet spirallekkasjebanen mellom gjengene. Den herder deretter i fravær av luft for å danne en hard, løsemiddelbestandig tetning som også låser gjengene mot vibrasjon. Dette gir en 100 % pålitelig forsegling vurdert for hele sprengningstrykket til røret eller røret. Viktigere er at den tillater orienteringsjustering innen herdetiden og vil ikke makulere eller forurense sensitive systemkomponenter.
Fordeler fremfor tradisjonelle gjengetetningsmidler
- Forurensningsfri: Flytende lim kan ikke rives eller brytes fra hverandre som tape.
- Vibrasjonsmotstand: Herdet lim låser gjenger, forhindrer at det løsner fra systempulsering.
- Trykkvurdering: Tetter opp til rørets sprengningstrykk, ikke bare gjengeformen.
- Smøreevne: Gir kontrollert smøreevne under montering for konsekvent momentspenning.
Valgguide for hydrauliske gjengetetningsmidler
| Systemvæske | Monteringsmateriale | Anbefalt type anaerob fugemasse | Typisk herdetid før trykktest |
| Hydraulikkolje, drivstoff | Stål, rustfritt stål | Middels styrke, generell bruk | 24 timer ved romtemperatur |
| Pneumatiske systemer | Messing, aluminium | Hurtigherdende, lav styrke for demontering | 1-6 timer |
| Høy-Temperature Fluids | Stål | Høy-temperature resistant formula | 24-48 timer |
5. En mekanikers beste venn: Bruker anaerob pakningsmaskin for utskifting av oljepanne
Å bytte en oljepannepakning er en vanlig, men ofte frustrerende vedlikeholdsoppgave for biler. Tradisjonelle kork- eller gummipakninger kan forskyves under installasjonen, bli overkomprimert av ujevnt boltemoment, eller ikke klarer å tette skjeve flenser, noe som resulterer i en vedvarende, rotete oljelekkasje. Det er her en Anaerob pakningsmaskin for utskifting av oljepanne skinner. Disse form-på-plasserte pakningene er designet spesielt for stive metall-til-metall-flenser, og gir en overlegen, lekkasjefri tetning. Mekanikeren rengjør ganske enkelt begge flensoverflatene grundig, påfører en kontinuerlig perle av tetningsmassen og monterer pannen. Materialet fyller alle ujevnheter og herder til et seigt, oljebestandig stoff som faktisk blir en del av monteringen. Den vil ikke krympe, slappe av eller klemme ut som en ferdigkuttet pakning. For gjør-det-selv-er eller profesjonelle, forenkler det jobben og gir tillit til at reparasjonen vil vare.
Trinn-for-trinn veiledning for bruk av anaerob pakningsmaskin
- Trinn 1: Overflateforberedelse: Begge flensene må være helt rene, tørre og fri for alt gammelt pakningsmateriale, olje og fett. Avfetting er kritisk.
- Trinn 2: Søknad: Påfør en kontinuerlig perle av Anaerob pakningsmaskin på en flensoverflate, og spor innsiden av alle boltehullene.
- Trinn 3: Montering: Monter delene umiddelbart og stram boltene til produsentens spesifiserte moment i riktig rekkefølge. Overflødig tetningsmasse vil presses ut.
- Trinn 4: Herding: Tillat anbefalt herdetid (ofte 1-2 timer for en lavtrykkssump) før du fyller på med olje. En hel 24-timers herding gir maksimal kjemisk motstand.
Vanlige årsaker til oljepannelekkasjer og anaerobe løsninger
| Problem | Tradisjonell pakningsutfall | Anaerob pakningsmaskin Solution |
| Skeiv flensoverflate | Pakningen kan ikke tilpasse seg, det oppstår lekkasje | Væske fyller hull på opptil 0,25 mm, og tetter perfekt |
| Ujevnt boltemoment | Pakning knuser ujevnt, mister tetning | Herdet plast opprettholder forseglingens integritet |
| Pakningen skifter under montering | Feiljustering forårsaker lekkasjebane | Lim holder posisjon, ingen forskyvning |
Ofte stilte spørsmål (FAQ)
Kan jeg bruke anaerobt lim på plast?
Generelt standard Anaerobt lim anbefales ikke for de fleste plastmaterialer. Dens herdemekanisme er avhengig av kontakt med metallioner for å starte polymerisering. Plast mangler disse ionene, så limet i kontakt med plasten vil forbli flytende og vil ikke utvikle styrke. I tillegg kan noen flytende monomerer angripe eller stress-sprekke følsom plast. For liming av plast til metaller eller annen plast er andre limteknologier som cyanoakrylater (superlim), epoksy eller UV-herdende lim mer passende. Sjekk alltid produsentens tekniske datablad for substratkompatibilitet.
Hvordan fjerner jeg deler som er limt med høystyrke anaerobt lim?
Demontering av deler låst med en Høystyrke anaerobt lim for permanent gjengelåsing krever lokalisert varme. Påfør en varmepistol eller et loddebolt direkte på den festede mutteren, bolten eller den sylindriske enheten. Målet er å heve temperaturen på det herdede limet til over 250°C (omtrent 480°F). Ved denne temperaturen vil den herdeplasten begynne å myke og miste sin strukturelle integritet. Mens enheten fortsatt er varm, bruk en skiftenøkkel eller avtrekker for å demontere den. Hvis enheten er liten, kan skarpe støt med et håndverktøy noen ganger bryte bindingen, men varme er den mest pålitelige og kontrollerte metoden for å forhindre skade på komponenter.
Er anaerob fugemasse motstandsdyktig mot bensin og olje?
Ja, utmerket motstand mot petroleumsbaserte væsker er en definerende egenskap ved høy kvalitet Anaerobt lim Sealant . Den herdede polymeren er en tverrbundet plast som er ugjennomtrengelig for nedbrytning av bensin, diesel, motoroljer, transmisjonsvæsker og hydrauliske væsker. Denne kjemiske motstanden er det som gjør dem til industristandarden for forsegling av gjengede hydrauliske beslag, oljepanner, girkasser og andre væskeholdige enheter for biler og industri. Imidlertid kan motstand mot andre kjemikalier som sterke syrer, alkalier eller visse løsningsmidler (f.eks. ketoner) variere, så det anbefales alltid å konsultere et kompatibilitetsskjema.
Hva er holdbarheten til anaerobe lim?
Som alle industrielle kjemikalier, Anaerobt lim produkter har en begrenset holdbarhet for å sikre optimal ytelse. Når de lagres i originale, uåpnede beholdere på et kjølig, tørt sted (vanligvis mellom 8°C og 25°C), er standard holdbarhet vanligvis **12 til 24 måneder** fra produksjonsdatoen. Eksponering for høye temperaturer, direkte sollys eller forurensning kan redusere dette betraktelig. Limet er følsomt for for tidlig polymerisering, så forsegl alltid beholderne på nytt umiddelbart etter bruk. Lotnummer og utløpsdato er trykt på produktemballasjen. Bruk av utløpt lim kan føre til lavere herdehastigheter, redusert sluttstyrke eller manglende herding.
Hva er forskjellen mellom anaerob gjengelås og rørforsegling?
Mens begge er det Anaerobt lim produkter, er de formulert for forskjellige formål. Gjengelåsere er designet primært for å hindre at festemidler løsner på grunn av vibrasjoner. Deres nøkkelytelsesmål er dreiemomentstyrke (avbrudd og rådende). De gir en viss tetningsvirkning, men er optimalisert for mekanisk låsing. Anaerobe rørtetningsmidler (eller hydrauliske tetningsmidler) er formulert spesielt for å skape en lekkasjesikker tetning på koniske rørgjenger. Deres viktigste ytelsesmålinger er trykkklassifisering og væskemotstand. Mens de også gir gjengelåsing, er deres primære funksjon å tette mot høytrykksvæsker. Bruk av en gjengelåser der det er nødvendig med rørtetningsmasse kan føre til en lekkasje, og bruk av en rørforsegling der det er nødvendig med en gjengelåser med høy styrke gir kanskje ikke tilstrekkelig låsemoment.
Referanser og videre lesning
- Bransjestandarder for anaerob limytelse (f.eks. ISO, ASTM).
- Tekniske datablader fra profesjonelle limprodusenter.
- Tekniske veiledninger om gjengelåsing, fastholdelse og tetting beste praksis.
- Publikasjoner om maskinerivedlikehold og pålitelighetsteknikk.

 TOP